


 English
 Español
Контент
Большинство цехов по производству листового металла в ходе повседневной производственной работы сгибают материал толщиной примерно от 0,5 до 6 мм. Добавьте тоннаж листогибочного пресса, расширьте отверстие V-образной матрицы и укоротите линию изгиба, и потолок поднимется примерно на 10–12 мм. Помимо этого, работа обычно перестает быть сгибанием листового металла и вместо этого переходит к формовке или прокатке листов. Ваш реальный предел определяется четырьмя переменными: имеющимся тоннажем, отверстием V-образной матрицы, длиной изгиба и прочностью материала на разрыв.
Все, что приведено ниже, объясняет, откуда берутся эти цифры, насколько они различаются между мягкой сталью, нержавеющей сталью и алюминием, а также как проверить работоспособность чертежа, прежде чем он дойдет до тормоза.
Почему вообще существует ограничение толщины
Гибка воздухом является методом по умолчанию в большинстве магазинов. Заготовка опирается на два плеча V-образной матрицы, в то время как пуансон проталкивает материал в отверстие. Машина должна обеспечить достаточную силу, чтобы вывести материал за пределы предела текучести по всей линии сгиба, и эта сила быстро возрастает по мере того, как лист становится толще.
Два отношения контролируют все. При фиксированном V-образном штампе требуемый тоннаж увеличивается пропорционально квадрату толщины, поэтому для удвоения толщины с 2 мм до 4 мм требуется примерно в четыре раза больше усилий. В то же время рекомендуемое отверстие V-образной матрицы увеличивается вместе с материалом, обычно в восемь раз превышая толщину листа для воздушной гибки мягкой стали. Поскольку матрица масштабируется вместе с листом, тоннаж на метр становится почти линейным по толщине, если инструмент правильно подобран. Чеканка вместо воздушной гибки увеличивает требования к усилию в несколько раз, поэтому ее используют для узких, повторяемых углов на более тонкой заготовке.
| Толщина материала | Типичное V-образное отверстие | Приблизительный тоннаж на метр | Что нужно в торговом зале |
|---|---|---|---|
| 0,8 мм | 6 мм | от 6 до 7 т/мин | Любой небольшой листогибочный пресс, включая высокоскоростные станки. |
| 1,5 мм | 12 мм | 12 т/м | Тормоз класса 60 т удобно сгибается по всей длине |
| 3 мм | 24 мм | 24 т/м | Тормоз грузоподъемностью 100 т на платформе длиной 4 м близок к номинальному пределу. |
| 6 мм | 48 мм | 48 т/м | Нужен сильный тормоз или более короткая линия изгиба. |
| 10 мм | 80 мм | 80 т/м | Тяжелая оснастка, обычно рассматриваемая как работа с пластинами. |
Читайте третью колонку как слово, а не пожелание. Это сила, необходимая для изгиба на один метр. Согните 2 м мягкой стали толщиной 6 мм, и вы запросите примерно 96 тонн, именно поэтому толстая заготовка формируется за несколько проходов, на более крупном станке или в секции, которая позже сваривается.
Как предел меняется в зависимости от материала
Толщина – это только половина дела. Два листа одного и того же калибра ведут себя по-разному в зависимости от прочности на разрыв, пластичности и покрытия, а минимальный внутренний радиус перемещается вместе с ними. Инструмент, который аккуратно работает с мягкой сталью, может расколоть алюминиевый сплав или перегрузить тормоз нержавеющей стали.
| Материал | Минимальный внутренний радиус | Практические последствия |
|---|---|---|
| Мягкая сталь (DC01, SPCC) | От 0,8 до 1,0 x толщина | Базовый вариант: самый щадящий, самый низкий тоннаж, самый простой в добыче. |
| нержавеющая сталь 304 | От 1,0 до 1,5 x толщины | Примерно в 1,7 раза больше тоннажа мягкой стали и заметно больше упругости. |
| 5052-H32 алюминий | 1,0 х толщина | Хорошая формуемость, достаточно мягкий, чтобы его можно было поцарапать и оставить следы во время обращения. |
| 6061-T6 алюминий | От 3 до 4 х толщины | Трещины на малых радиусах; спроектируйте большой радиус или отожгите перед формованием |
| Оцинкованный лист | От 1,0 до 1,5 x толщины | Цинковое покрытие может отслаиваться при резких изгибах и ускоряет износ инструмента. |
| Медь и латунь | От 0,5 до 1,0 x толщина | Очень пластичный, но деликатный; требует чистых инструментов и осторожного обращения |
Урок для проектировщиков прост: если вы зададите малый радиус для стали 6061-T6 или тяжелой нержавеющей стали, толщина, которую вы можете согнуть, уменьшится по сравнению с мягкой сталью, даже если у листогибочного тормоза еще достаточно мощности.
Где мощность машины определяет реальный потолок
Опубликованные характеристики машины описывают изгиб во всю длину, а не конкретную деталь. 100-тонный листогибочный пресс с станиной длиной 4 м обеспечивает нагрузку около 25 тонн на метр по всей станине, поэтому он комфортно формирует мягкую сталь толщиной 3 мм на всех 4 м. Тот же станок обрабатывает мягкую сталь толщиной 6 мм, если линия изгиба сохраняется примерно на уровне 2 м, поскольку для этой работы требуется примерно 48 тонн на метр.
Так цех с тремя тормозами выполняет широкий спектр работ: высокоскоростной станок 1,6 м для тонких деталей и быстрых циклов, шестиосный тормоз 2,5 м на 60 т для средних деталей с несколькими изгибами и четырехосный станок 4 м на 100 т для длинных панелей и более крупных размеров. Ножницы с ЧПУ длиной 4 м и лазерная резка мощностью в несколько киловатт завершают переднюю часть, поэтому размеры заготовок и качество кромок не являются узким местом.
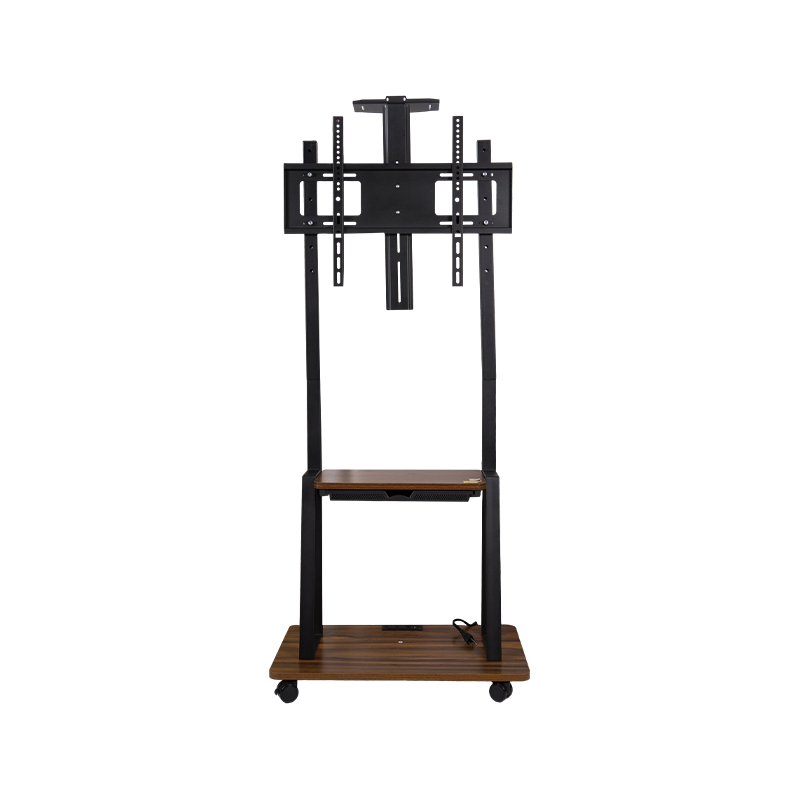 Изготовление деталей из листового металла и корпусов на заказ Изучите нестандартные детали из листового металла, включая корпуса блоков питания, петли, ручки, шкафы, платяные шкафы и подставки для телевизоров для проектов OEM/ODM. Посмотреть продукт →
На практике рабочий потолок выглядит так: около 6 мм при ежедневном производстве, до 12 мм при эпизодических тяжелых работах на подходящем тормозе, а дальше выбор между прокаткой листового металла, сварным сборным профилем или обработкой из цельного металла.
Как выглядит толщина в реальных деталях
Решения о толщине редко принимаются машиной. Они исходят из того, что деталь должна пережить после установки.
- Корпуса импульсных блоков питания: холоднокатаная или оцинкованная сталь толщиной от 0,8 до 1,5 мм, достаточно тонкие для узких углов и вентиляционных щелей, но жесткие после полной формовки.
- Электрические коробки и шкафы: от 1,2 до 3 мм, где толщина стенок противостоит провисанию двери, ударам и выдергиванию винтов в точках петель.
- Петли и кронштейны: от 2 до 4 мм, поскольку нагрузка концентрируется на поворотном кулаке и штифте.
- Подставки для мобильных ТВ и опорные стойки: пластины и трубы толщиной от 1,5 до 3 мм, где жесткость важнее, чем экономия веса.
- Крышки медицинских шкафов и оборудования: нержавеющая сталь толщиной 1–2 мм, выбранная из соображений легкости очистки, а не прочности конструкции.
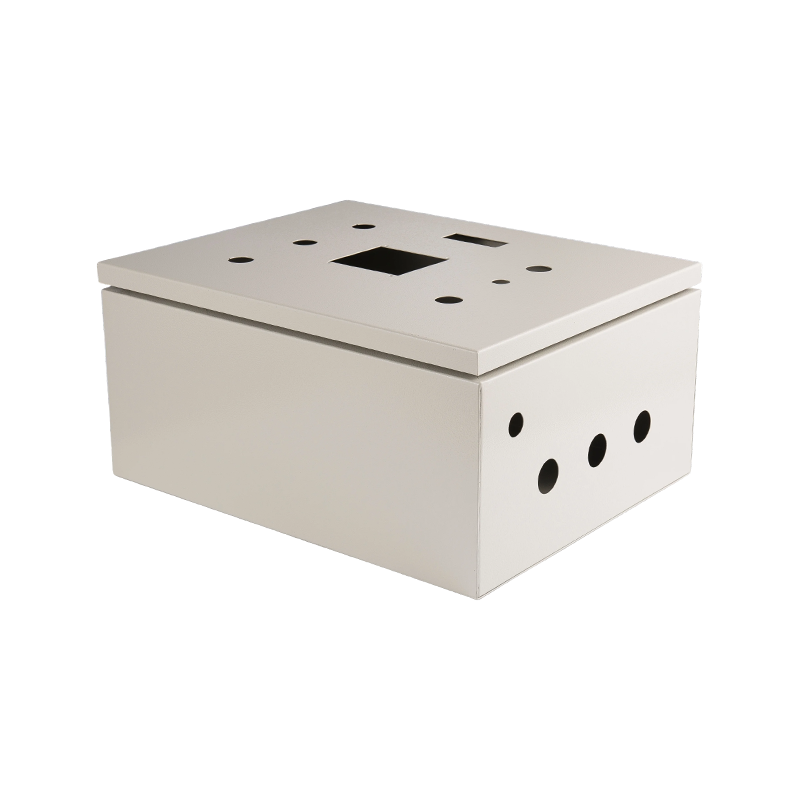 Изготовленная на заказ распределительная коробка из листового металла для промышленного управления Посмотрите на настраиваемый электрический шкаф из холоднокатаной стали для распределения электроэнергии и промышленного управления с водонепроницаемой, пыленепроницаемой и теплоотводящей конструкцией. Посмотреть продукт →
Когда в проекте сочетаются несколько таких деталей, решение о толщине распространяется на корпус, кронштейн и ручку одновременно. Вот где изготовление листового металла на заказ заслужил свое место: один поставщик обеспечивает одинаковые скидки на оснастку и изгиб по всей сборке, а не три поставщика, каждый из которых имеет немного разные допуски.
Четыре проверки перед отправкой чертежа
Чертеж, который игнорирует механику изгиба, вернется с ценой, а затем снова вернется с запросом на доработку. Эти четыре проверки занимают пять минут и предотвращают большую часть ошибок.
Подберите V-образную матрицу по толщине
Для покрытия толщиной 0,8 мм требуется штамп диаметром 6 мм, а не штамп диаметром 24 мм, который все еще находится в машине после последней работы. Слишком широкое V-образное отверстие дает большой радиус и небрежные углы; слишком узкий перегружает удар.
Запустите цифры тоннажа
Умножьте толщину на длину изгиба, примените коэффициент материала и сравните с номинальной мощностью машины в тоннах на метр. Нержавеющая сталь требует примерно в 1,7 раза больше усилий, чем мягкая сталь при той же толщине, поэтому в 304 невозможна незначительная работа с мягкой сталью.
Проверьте расстояния между фланцами и отверстиями.
Для гибки воздухом требуется фланец, толщина которого примерно в четыре раза превышает толщину плюс внутренний радиус. Полка толщиной 3 мм на листе толщиной 3 мм не образуется. Отверстия и прорези должны быть как минимум в 2,5 раза больше толщины плюс радиус изгиба на расстоянии от линии сгиба, иначе они деформируются.
Подтвердите допуски и пружинение.
Типичные допуски фасонных деталей составляют плюс-минус 0,5 мм по размерам и около одного градуса по углам. Более плотный вариант требует специального инструмента, пробных изгибов и более длительной настройки, о чем стоит знать до того, как будет выпущен чертеж.
Детали тонкого калибра заслуживают такой же дисциплины. Корпус толщиной 1 мм, изготовленный с помощью неподходящей матрицы, может деформироваться по всей поверхности, и никакая доработка не скроет этого после порошкового покрытия. Совместная проверка толщины, оснастки и допусков на этапе предложения обходится дешевле, чем исправление их при сборке.
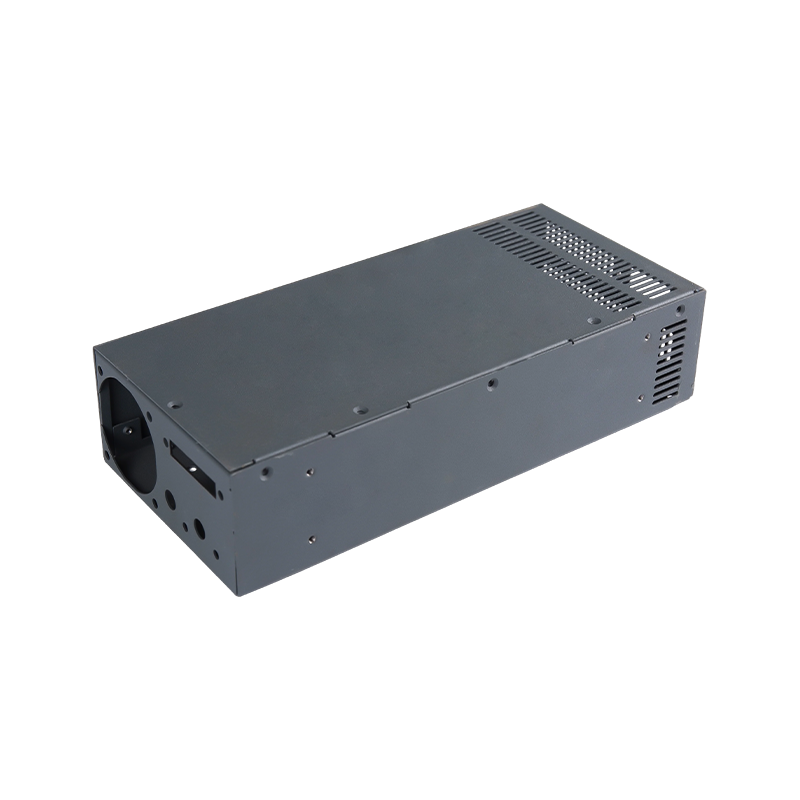 Изготовленный на заказ корпус переключателя питания из листового металла Ознакомьтесь с настраиваемым корпусом из оцинкованной стали или алюминия для блоков питания с защитой от электромагнитных помех, защитой от пыли и устойчивым к окислению покрытием. Посмотреть продукт →
Если в вашем проекте тяжелые кронштейны сочетаются с легкими крышками, отправьте полный комплект чертежей через изготовление листового металла на заказ сначала просмотрите. Расчеты по изгибу, К-факторы и выбор инструментов согласовываются один раз, и каждая последующая партия формируется таким же образом.
Часто задаваемые вопросы
Может ли листогибочный пресс согнуть сталь толщиной 10 мм?
Да, но только если тоннаж и оснастка совпадают. Для десятимиллиметровой мягкой стали требуется примерно 80 тонн на метр с V-образной матрицей диаметром 80 мм, поэтому стандартный 100-тонный тормоз может выдержать только около 1,2 м за ход. Для изготовления более длинных деталей требуется более тяжелая машина или другой процесс.
Является ли самый толстый лист, который можно резать, и самым толстым листом, который можно сгибать?
Нет. У резки и формовки разные пределы. Волоконный лазер может прорезать гораздо более толстый лист, чем листогибочный пресс, который должен был бы его формовать, поэтому всегда проектируйте с учетом предела изгиба, а не предела резки.
Всегда ли более толстый лист требует большего радиуса изгиба?
Да. Минимальный внутренний радиус зависит от толщины, поэтому для мягкой стали толщиной 3 мм, изготовленной с толщиной 1 x, требуется внутренний радиус 3 мм, а для листа толщиной 1 мм требуется только 1 мм. Нажатие ниже этого уровня может привести к появлению трещин на внешней стороне изгиба.
Листовой металл толщиной 0,5 мм слишком тонкий, чтобы его можно было сгибать?
Он хорошо гнётся, но инструмент становится суетливым. Необходимы небольшие V-образные штампы, острый пуансон и хорошая опора для деталей, а на тонких панелях могут образовываться масло и вмятины. Допуски обычно приходится слегка увеличивать.
Почему нержавеющей стали требуется гораздо больше силы?
Более высокая прочность на разрыв и более сильное деформационное упрочнение означают, что нержавеющая сталь более устойчива к формованию, чем мягкая сталь. Ожидайте увеличения тоннажа примерно в 1,7 раза и заметно большей упругости, что требует чрезмерного изгиба или установки нижнего положения для удержания угла.
Источники
- Таблицы тоннажа воздушной гибки и выбора V-образных штампов, публикуемые производителями листогибочных прессов и инструментов.
- Европейские стандарты холоднокатаного стального листа (EN 10130, EN 10088-2) и данные по отпуску алюминия ASTM.
- Стандартные руководства по изготовлению, в которых описаны минимальный радиус изгиба, длина фланца и правила зазора между отверстиями и изгибом


