


 English
 Español
Контент
Петли из листового металла производятся четырьмя основными методами формовки: прогрессивной штамповкой, гибочным прессованием, прокаткой и механической обработкой из более толстой заготовки. Прогрессивная штамповка используется по умолчанию для массового производства, поскольку при ней костяшка чеканится прямо из листа; формовка гибочных прессов для прототипов и дверей небольших объемов по индивидуальному заказу; Профилирование позволяет получить непрерывные петли для фортепиано большой длины; и обрабатывающие ручки толстые, петли, выдерживающие высокие нагрузки, которые формованный лист практически не может выдержать. Какой метод подойдет именно вам, зависит от трех переменных: годового количества, толщины листа и того, сформирован ли сустав из самого листа или собран из двух переплетающихся половинок.
Это различие имеет большее значение, чем кажется на первый взгляд. Петля выглядит простой деталью, но поворотный кулак — катаный цилиндр, на котором установлен штифт, — концентрирует почти весь инженерный риск. Если две створки не совпадают в пределах нескольких десятых миллиметра, штифт заедает, дверь провисает, и узел не проходит циклическое испытание задолго до того, как сам материал покажет какой-либо износ. Поэтому метод формования и стратегию суставов следует решать вместе, на этапе рисования, а не после прибытия образцов.
Четыре метода формовки: краткий обзор
Используйте таблицу ниже в качестве первого фильтра, затем сверьте данные с учетом веса вашей двери, требований к циклу и спецификации отделки.
| Метод | Типичный объем | Как шарнир принимает форму | Лучше всего подходит |
|---|---|---|---|
| Прогрессивная штамповка | Большой объем, повторные заказы | Накл отчеканен из полосы в многостанционном штампе; два листа сцепляются вокруг штифта | Внутренние двери шкафа, ограждения и направляющих |
| Листогибочный пресс | Прототипы для среднего объема | Листья согнуты на листогибочном прессе с ЧПУ; сустав, скрученный с помощью инструментов или построенный из двух полустворок | Изготовленные на заказ дверцы машины, ограждения, запасные части |
| Профилирование рулонов | Непрерывные длинные пробеги | Полоса постепенно скручивается через роликовые стойки в один непрерывный узел. | Петли рояльные и длинные непрерывные петли |
| Обработка цельной заготовки | Малый объем, тяжелая работа | Ствол выточен из прутка; листья вырезаны лазером и соединены вокруг штифта | Толстые, выдерживающие большую нагрузку ворота и смотровые панели |
Как каждый метод формирует шарнир
Прогрессивная штамповка
При штамповке рулонная заготовка подается через прогрессивную матрицу, где каждый ход выполняет одну операцию: прокалывание отверстия под штифт, чеканку выпуклости сустава, формирование выступов листа и, наконец, обрезку готового листа. Сам сустав создается путем чеканки — сжатия металла так, чтобы из листа выступала полукруглая выпуклость. Два спаривающихся листа, один выпуклый вверх, другой вниз, затем складываются вместе вокруг штифта. Этот метод оправдывает затраты на оснастку за счет повторяемости: после настройки штампа каждая тысячная петля соответствует первой, а это именно то, чего требуют двери оборудования с высоким циклом и интерьеры железнодорожных транспортных средств. Это также отдает предпочтение поставщикам с глубоким набором прессов, поскольку петли разных размеров могут работать параллельно на разных прессах.
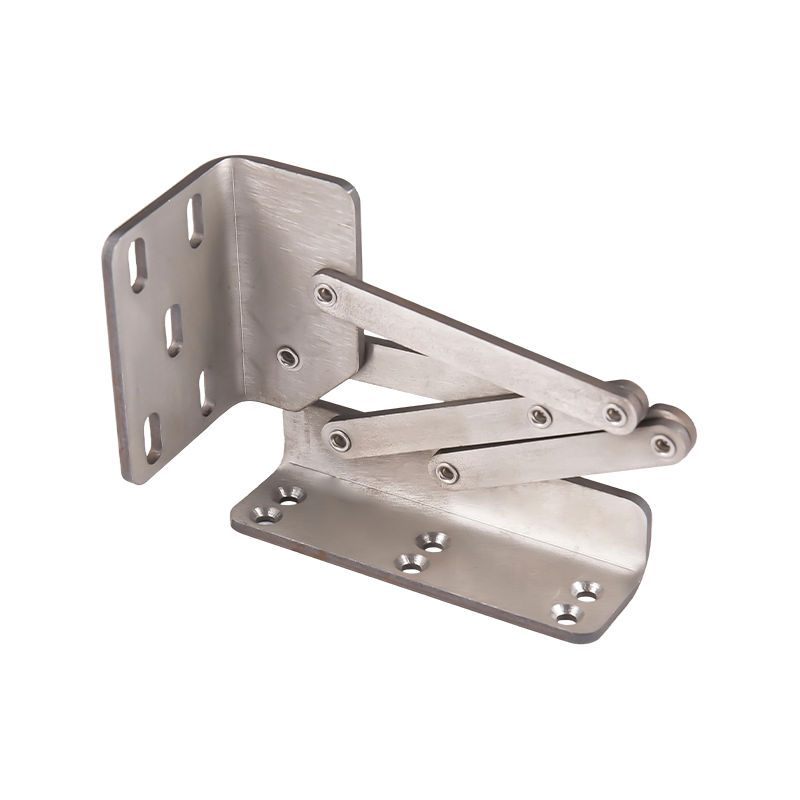 Изготовленные на заказ петли из нержавеющей стали 304 для производства штампованных створок Петли из нержавеющей стали с прецизионной штамповкой, обеспечивающие повторяемое качество, высокую грузоподъемность и нестандартные размеры, идеально подходят для дверей оборудования с интенсивным циклом работы и внутренней части рельсов. Посмотреть продукт →
Листогибочный пресс
Листогибочный пресс starts from a laser-cut or sheared blank. The leaf profile is bent in one or two hits, and the knuckle is either curled with a dedicated curling tool or built by forming two half-leaves that are welded or mechanically joined around the pin. Tooling cost is far lower than a progressive die, which makes this the practical route for prototypes, replacement parts, and custom equipment doors produced in dozens rather than tens of thousands. The trade-offs are slower cycle times and greater dependence on operator setup, so hole-to-knuckle alignment should be verified on the first article before the batch is released.
Профилирование рулонов
Профилирование рулонов is the method behind continuous piano hinges. A narrow strip passes through a series of roller stands, each one bending the edge a little further until it closes into a continuous knuckle; the pin is fed in as the strip exits the last stand. Because the process is continuous, length becomes almost a free variable—a hinge can run the full height of a wardrobe or the full width of an equipment bay without a joint in the barrel.
Обработка цельной заготовки
Если секция слишком толстая, чтобы ее можно было аккуратно согнуть (обычно более 6 мм), кулак изготавливается из цельного прутка, а листы вырезаются лазером или обрабатываются отдельно перед сборкой. Стоимость каждой детали высока, но для тяжелых ворот, дверей хранилищ и панелей доступа к оборудованию прочность и расположение штифтов обработанного ствола оправдывают затраты.
Формирование сустава: шаги, определяющие качество
Какой бы способ формования вы ни выбрали, штампованные или штампованные петли следуют одной и той же производственной логике. Вот как проходит типичный запуск:
- Вырубка и прокалывание. Рулон или лист обрезается по ширине листа, а отверстие для штифта и монтажные отверстия прокалываются, пока материал еще плоский. Обнаружение этих элементов на ранней стадии фиксирует ссылку на выравнивание для каждой последующей операции.
- Чеканка сустава. Полукруглая выпуклость образуется под высоким давлением. Это шаг с самой высокой нагрузкой в последовательности: недостаточное давление приводит к расшатыванию и неаккуратности сустава, в то время как чрезмерное давление утончает и упрочняет металл, что позже проявляется в виде растрескивания на краю выпуклости.
- Формируем лист. Смещения, обжимки и монтажные изгибы запрессовываются. Часто добавляют обжимку, чтобы две створки не касались друг друга при закрытии петли.
- Удаление заусенцев и очистка. Заусенцы внутри ствола удаляются. Любой заусенец, оставшийся в суставе, зафиксирует штифт в течение первых нескольких сотен циклов.
- Вставка штифтов и фиксация. Штифт вставляется, его концы закрепляются или закрепляются, а перед упаковкой партии образцы подвергаются циклическим испытаниям на свободный ход.
Точки материала и допусков для подтверждения
Холоднокатаная сталь остается материалом для петель по умолчанию, поскольку ее форма предсказуема и она хорошо воспринимает покрытие. Аустенитная нержавеющая сталь, такая как 304, используется там, где шарнир будет подвергаться воздействию влаги или чистящих химикатов, но она быстро затвердевает и сильнее пружинит, поэтому конструкция штампа или допуск на изгиб должны компенсировать это. Алюминий снижает вес движущихся узлов, а латунь легко формуется, появляясь там, где внешний вид имеет такое же значение, как и функциональность. Какой бы сплав ни был выбран, внутренний радиус изгиба должен быть как минимум равным толщине материала. Более узкие радиусы повышают риск образования трещин вдоль сгиба, особенно когда линия сгиба проходит параллельно направлению прокатки листа.
На чертеже допусками, которые фактически определяют, будет ли работать петля, являются диаметр отверстия под штифт, расстояние между центрами шарниров на каждой створке и положение монтажных отверстий. Если эти три оставить «по стандарту» без указанных значений, створки могут прийти индивидуально точными, но не будут качаться вместе. Четкое указание положения отверстия к шарниру и посадки штифта ничего не стоит на этапе проектирования и предотвращает наиболее распространенную причину отказа: шарнир, который связывает момент сборки.
Соответствие метода вашему проекту
В качестве рабочего правила: используйте прогрессивную матрицу, как только годовой объем превысит несколько тысяч штук и геометрия зафиксируется; оставайтесь на листогибочном прессе ниже этой линии или всякий раз, когда конструкция все еще движется; задавать раскатывание в тот момент, когда петле необходимо непрерывно пройти расстояние более метра; и переходить к механической конструкции, когда толщина листа или нагрузка превышают то, что формованный лист может выдержать.
Если ваши детали занимают золотую середину — необычная ширина створок, медицинские корпуса, нестандартные схемы расположения отверстий, интерьеры железнодорожных транспортных средств — выгодно работать с изготовителем, который может взять ваш чертеж, проанализировать его на предмет возможности изгиба и изгиба и указать маршрут формовки до того, как будет использована оснастка. Наш услуги по изготовлению листового металла на заказ охватывает именно этот этап, от разбивки чертежей до образцов первой статьи. Тот же подход, основанный на чертежах, объясняется далее в нашей статье о Как изготовление листового металла на заказ приносит пользу различным отраслям промышленности .
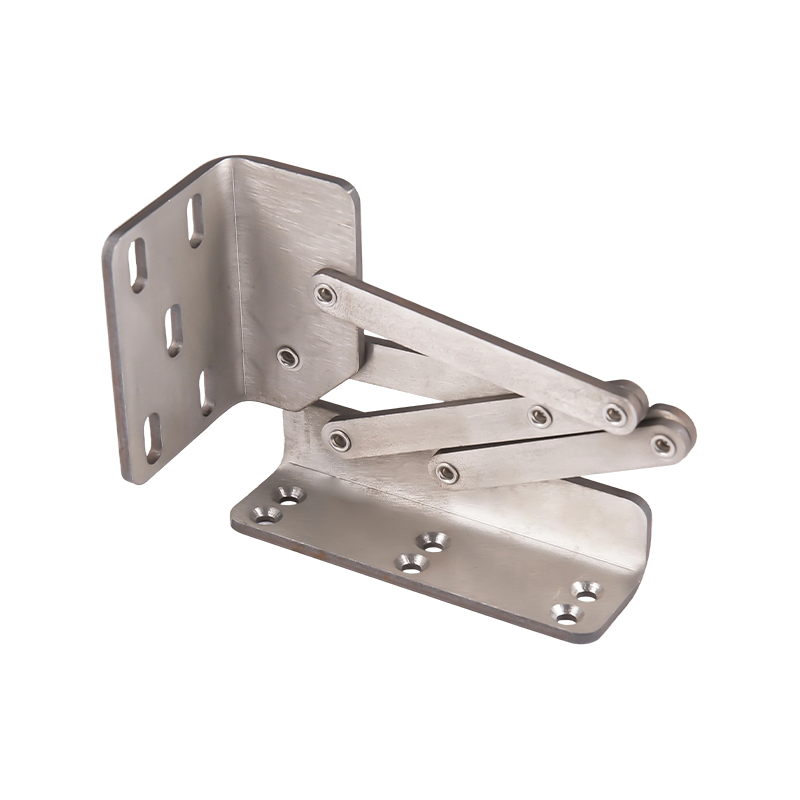 Изготовленные на заказ многошарнирные петли для многоосного движения Многоосные шарниры, обеспечивающие плавное поворот в разных плоскостях, с настраиваемыми материалами и отделкой, подходящие для железнодорожных, медицинских и индивидуальных применений. Посмотреть продукт →
Часто задаваемые вопросы
Можно ли сформировать сустав без специального прогрессивного штампа?
Да. На листогибочном прессе скручивающий инструмент может закрыть кулак специальным ударом, или шарнир может быть построен из двух полустворок, соединенных вокруг штифта. Ожидайте больше времени на настройку и более широкий диапазон вариантов, чем при штамповке, но гораздо меньшие затраты на инструменты для начала работы.
Лист какой толщины еще можно шарнирно формовать?
Большинство штампованных и тормозных петель имеют толщину примерно от 1 до 3 мм. За пределами этого диапазона быстро возрастают формовочные нагрузки, пружинение и риск растрескивания, и механизированная конструкция обычно становится более экономичным решением.
Почему вновь образовавшаяся петля цепляется за свой штифт?
Обычными причинами являются несовпадение суставов между двумя створками, заусенцы, оставшиеся внутри цилиндра, или диаметр штифта, который не соответствует допуску прокалываемого отверстия. Проверка положения отверстия к суставу на первом изделии позволяет выявить почти все эти проблемы.
Как учитывается пружинение при формировании петель из нержавеющей стали?
Благодаря небольшому перегибу, опусканию или чеканке изгиба, а также припуску на изгиб, адаптированному к сплаву. Нержавеющая сталь затвердевает, поэтому поправка больше, чем для холоднокатаной стали, и ее следует проверять на образце до запуска всей партии.
Ссылки
- Опубликованные руководства по изготовлению листового металла по радиусу изгиба и практике пружинения.
- Инженерные руководства производителя петель по чеканке шарниров и установке штифтов
- Практика проверки первого изделия, обычно применяемая при производстве петель из листового металла по индивидуальному заказу


